Görüntüleme: 32 Yazar: Site Editörü Yayınlanma Tarihi: 2026-08-14 Kaynak: Alan


Eps kalıplama kusurları köpük ürünlerinize zarar verdiğinde para ve zaman kaybedersiniz. Fabrikalar genellikle yüzey yanıkları, iç kısımdaki boş alanlar, eğrilmiş şekiller ve zayıf boncuk bağları ile uğraşır. Neyse ki, bu normal sorunları pahalı yeni makineler satın almadan hızlı bir şekilde çözebilirsiniz. Buhar basıncınızı, soğutma sürelerinizi ve malzeme besleme ayarlarınızı değiştirmek, bu fabrika hatalarının çoğunu hemen çözecektir. Buhar vanalarının dikkatlice ayarlanması, ısının tüm kalıba eşit şekilde yayılmasını sağlar. Doğru soğutma zamanlayıcıları, parça dışarı çıkmadan önce şeklin sabit kalmasını sağlar. Son olarak, doğru hava basıncının ayarlanması şekil kusurlarını ortadan kaldırır ve ürün kalınlığını eşit tutar.
Standardı düzeltmek için buhar basıncını ve soğutma zamanlayıcılarını değiştirin köpük şekilleri ve zayıf bağlantılar hızlıdır.
Köpüğün yüzey çatlakları ve koyu lekeler oluşturmasını önlemek için iç mekan hava nemini %65'in altında tutun.
Sıcak köpük parçalarının çıkarıldıktan sonra büzülmesini ve bükülmesini önlemek için vakumlu soğutma süresini uzatın.
Kirden, sıkışan havadan ve içerideki boşluklardan kurtulmak için tanklardaki kalıp deliklerini sıvı temizleyicilerle sık sık temizleyin.

Yüzey kusurları üretim planınızı bozar ve maliyetli malzeme israfını artırır. Yanlış buhar nüfuzu ve ham madde nemi, üretim çalışmaları sırasında büyük sorunlara neden olur. Buhar çekirdeği düzgün şekilde ısıtmadığında zayıf boncuk kaynaşması, yüzey çatlakları, boşluklar ve hava cepleriyle karşılaşacaksınız.
Buhar Mekanizması |
Boncuk Füzyonunun Sonucu |
|---|---|
Yetersiz Penetrasyon |
Boncuklar kalın bölümlerde yumuşamaz, bu da zayıf, tanecikli merkezlere neden olur. |
Kızgın Buhar |
Boncuk yüzeyleri zamanından önce kurur ve işlem sırasında zayıf eklemler oluşur. |
Islak Buhar |
Enerji, boncukları bağlamak yerine suyu buharlaştırarak döngü sürelerini uzatır. |
Füzyon mekanizması buhar geçirgenliğini ve boncuk yumuşamasını içerir. Füzyon derecesi, 0,10-0,11 MPa'lık spesifik buhar basıncı civarında zirveye ulaşır ve daha sonra buharın daha fazla nüfuz etmesini engelleyen yüzey yalıtımı nedeniyle düşer.
Sıkışmış hava, işleme sırasında dahili boş alanlar oluşturur. Ortak görüyorsunuz enjeksiyon kalıplama kusurları . Düşük kalıplama basıncı sıkışan havayı boşluktan dışarı itemediğinde Yüksek enjeksiyon hızları malzemeyi çok hızlı iter ve bu da ürün duvarı boyunca püskürtmeye neden olur. Kötü kapı konumlandırması düzgün akışı bozar. Doldurma işlemini yavaşlatarak ve tüm giriş noktalarındaki vanaları dengeleyerek püskürtmeyi düzeltebilirsiniz. Doldurma desenlerini optimize etmek için boşluk tasarımınızı ayarlamanız gerekir. Kapı konumlarını değiştirmek veya ekstra girişler eklemek, yetersiz doldurma yolları için uygulanabilir çözümler sunar.
Durun, kod bloğuna izin verilmiyor! Düzensiz soğutma, parçanın içindeki hava ceplerini hapseder. Kalıp duvarına yakın malzeme maçadan daha hızlı katılaşır. Bu sıcaklık farkı delaminasyona ve iç boşluklara neden olur. Ayrı malzeme akışlarının uygun olmayan şekilde buluştuğu yerlerde zayıf kaynak hatları oluşur. Ayırma çizgileri boyunca uygun havalandırma kanalları veya oluklar eklemelisiniz. Aksi halde sıkışan hava, yüzeyleri birbirinden ayırmaya zorlar ve bu da katmanlara ayrılmaya neden olur. Uygun havalandırmanın eklenmesi, yüksek basınçlı enjeksiyon sırasında sıkışan havanın sorunsuz bir şekilde çıkmasını sağlar.
Hammadde içindeki aşırı nem, ciddi yüzey delaminasyonuna ve ciddi ürün kusurlarına neden olur. Yüksek nem içeriği, bitmiş parçalarda derin yüzey çatlakları bırakan buhar cepleri oluşturur. Yüksek nem içeriği aynı zamanda dış duvarlarda koyu kirlenmeye ve renk bozulmasına da neden olur. Ham köpük taneciklerinin ısıtmadan önce istenmeyen suyu emmesini önlemek için ortamdaki oda nemini %65'in altında tutmalısınız.
Düşük kalıplama basıncı, sıkışan havayı kalıp alanından dışarı çıkaramaz.
Ekstra su, ısıtma sırasında köpük boncuk yüzeylerinden ısı enerjisini çalar.
Kirli yağ, hassas boncuk duvarlarını bozar ve görünür yüzey izleri oluşturur.
Dış kir veya yağlayıcı madde kirliliği ciddi yüzey kusurlarına neden olur. Hammadde haznelerini ve havalandırma deliklerini düzenli olarak temizleyerek koyu renk solmasını nasıl düzeltebileceğinizi görebilirsiniz. Nem oluşumunu önlemek için fanları ve havalandırma kanallarını düzenli olarak temizleyin. Buhar çevrim sürelerini kısaltarak yüzeydeki çatlakları nasıl düzelteceğinizi öğrenebilirsiniz. Doldurma valfi basıncınızı dengelemek, karmaşık geometrideki yoğunluk değişimlerini nasıl düzelteceğinizi gösterir. Doğru buhar kontrolü yüzeyin kavrulmasını ortadan kaldırır ve dış yüzeydeki fiziksel çatlakları önler. Doğru kalıp tasarımı kaynak hattı kusurlarını önler ve çıktınızı temiz tutar. Yüksek kaliteli kalıplama, temiz hava kanallarına, doğru kapı konumlarına ve doğru nem kontrolüne dayanır.
Soğuma tamamlanmadığında ve ön genleşme yanlış gittiğinde köpük ürünler büzülür ve bükülür. Yüksek genleşmeli boncuklar (50–80×), standart genleşmeli boncuklardan (40–50×) çok daha fazla şekil değiştirir. Bu daha hafif köpük kalitelerinin düzgün şekilde sertleşmesi için ekstra stabilizasyon süresi gerekir. Bu fiziksel davranış, ASTM C578'deki boyutsal kararlılık standartlarına uygundur. Hedef köpük ağırlığınıza uyacak şekilde ön genleşme oranlarını kontrol etmelisiniz. için sıkı bir yoğunluk toleransının (±1 kg/m³) sürdürülmesi Yalıtım levhaları, fırlatma sonrası boyutsal değişimleri sınırlar. Yetersiz depolama alanları, parçalar makineden ayrıldıktan sonra genleşme sonrası bükülmeyi daha da kötüleştirir. Ağır öğelerin taze blok stoğu üzerine istiflenmesi, tam stabilizasyon gerçekleşmeden önce sıcak iç boncuk yapılarını sıkıştırır. Ayrıca depolama alanındaki soğuk hava akımları, dış köpük katmanlarını sıcak iç çekirdeklere göre daha hızlı büzerek güçlü bir iç gerilim oluşturur.
Kök Neden Kategorisi |
Spesifik Faktör |
Şekil ve Stabiliteye Etkisi |
|---|---|---|
Ön genişletme |
Boncuk yoğunluğu uyuşmazlığı |
Köpük soğuma sırasında zayıflar ve şeklini kaybeder. |
Zamanlama |
Kısa yaşlanma süresi |
Dengesiz iç basınç ciddi bükülme kusurlarına neden olur. |
Soğutma |
Erken kalıptan çıkarma |
Artık ısı kenarları deforme eder ve düz tahtaları eğirir. |
Depolamak |
Kötü havalandırma |
Ağırlık ve ısı iç çatlaklara ve deformasyona neden olur. |
Kalıptan çok erken ayrılmak bükülmeye neden olabilir. Levha ürünleri, kullanılmadan önce şeklini stabilize etmek için yeterli soğutma süresine ihtiyaç duyar.
Döngü sürelerini optimize ederek boyutsal dengesizliği nasıl düzelteceğinizi öğrenebilirsiniz. Kalın bloklar (≥1.200 mm) bir çekirdek sıcaklığına ulaşana kadar vakumlu soğutma sürenizi uzatın ≤35°C'lik . Büyük blokları ince yalıtım levhaları halinde kesmeden önce izin verin . 24-48 saat ortam stabilizasyonuna Boyutsal hareketi önlemek için son ısıtma aşamasında buhar göğüs basıncınızı düşürün. Yüksek doldurma kuvvetleri, ekstra havayı doğrudan iç köpük boşluklarına doldurur. Sıkışan hava, işleme sırasında kalıp boşluğu duvarlarını iterek dış katmanların ayrılmasına neden olur. Doldurma alanının sonuna özel havalandırma delikleri yerleştirerek bu sorunu nasıl çözeceğinizi öğrenebilirsiniz. Uygun havalandırma, tutarlı yoğunluk sağlar ve uzun süreli yapısal bütünlüğü korur. yüksek hızlı kalıplama çalışmaları.
Yüksek ısı stresi, parçalar düştüğünde içlerinde derin çatlaklara neden olur. Derin boşluk bölgelerinde eşit olmayan doldurma hızı, ürününüzün genelinde eşit olmayan yoğunluğa neden olur. Hızlı malzeme enjeksiyonu, köpük boncuklarını karmaşık boşluk bölümlerine eşit olmayan bir şekilde iter. Bu hızlı enjeksiyon, ince kalıp kanalları boyunca güçlü püskürtme sağlar. Yüksek enjeksiyon basıncı, malzeme dar boşluk kapılarına girdiğinde püskürtmeye neden olur. Doğru boşluk tasarımı, malzeme akışının ayrılmasını durdurur ve köpük dağılımını dengeler. Doğru kalıp tasarımı genel enjeksiyon sürecinizi iyileştirir. Düzensiz yoğunluk yapısal yük kapasitesini zayıflatır. Bu eşit olmayan yoğunluk mekanik arızaya yol açar. Doğru dolum dengesi, her boşluk köşesinin erken paketleme olmadan tamamen dolmasını sağlar.
Yetersiz doldurma, fazladan havanın içeride hapsolmasına neden olur ve bu da iç katmanların parçalanmasına neden olur. Yüksek hammadde köpüğü koşulları ürün kalitesini etkiler. Ekstra nem, ısıtma döngüsü sırasında termal enerjiyi çalar. Yüksek aşırı nem, boncuk yapışmasını azaltır ve duvarlarda ince yüzey çatlakları oluşturur. Düzensiz buhar dağıtımı, yerel sıcak noktalara ve fiziksel kusurlara neden olur. Karşılaşan köpük akışları arasındaki zayıf füzyon, zayıf bir kaynak hattı bırakır. Zayıf bir kaynak hattı, doğrudan yükler altında darbe dayanımını azaltır. Enjeksiyon hızını ayarlayarak ve buhar valflerini yeniden dengeleyerek mekanik zayıflığı nasıl gidereceğinizi öğrenebilirsiniz. Pürüzsüz enjeksiyon akışı dahili boş noktaları ortadan kaldırır. Tutarlı enjeksiyon basıncı, derin kırılmaları önler ve her kalıplama döngüsünde tekdüze parçalar oluşturur.
Makine ayarlarını sıkı tutarak büyük kalıplama hatalarını önlersiniz. Düzenli bakım ürün kalitesini yüksek tutar.
Doğru buhar dağıtımı boncuk ayrılmasını durdurur. Kalibre edilmiş sensörler, üretim döngüleri sırasında ısıtma sürecini kontrol eder. Sabit vakumlu soğutma, çıkarma sonrasında parçanın bükülmesini durdurmak için ısıyı hızlı bir şekilde ortadan kaldırır.
Parametre |
Süreçteki Anahtar Rol |
Kusur Önleme Amacı |
|---|---|---|
Buhar Dağıtımı |
Kalıbın içindeki boncuk yatağından düzgün buhar akışı sağlar. |
Boncuklar arasında lokalize yetersiz füzyonu önler. |
Buhar Basıncı ve Zamanlaması |
Boncukların düzgün bir şekilde kaynaşması için aşamalar halinde kontrol edilir. Toplam buhar süresi spesifikasyonlara göre değişir. |
Uygun mekanik özellikler için tam boncuk kaynaşmasını sağlar. |
Soğutma |
Ani buharlaşma yoluyla ısıyı hızla uzaklaştırmak için vakumlu soğutmayı kullanır. |
Fırlatma sonrası genleşmeyi ve boyutsal bozulmayı önler. |
Kalıp Durumu |
Contaların, yüzeylerin ve buhar plakalarının durumunu ifade eder. |
Önleyici bir program, takım aşınmasından kaynaklanan kusurları önler. |
Enjeksiyon basıncınızı kalibre etmek boncuk akışını kontrol eder. Hat basıncını günlük olarak kontrol ederek dolum hatalarını nasıl düzelteceğinizi öğrenirsiniz. Uygun enjeksiyon hızı, tüm alanlarda tutarlı ham madde beslemesini sağlar. Tutarlı enjeksiyon zamanlaması uzun çalışmalarda parça kalitesini korur.
Kirli hava delikleri aşırı nemi boşluk duvarlarının içinde hapseder. Bu sıkışan nem içeriği, ısıtma sırasında yüzey kaplamasını bozar. Yüksek enjeksiyon kuvveti, kiri dar havalandırma yuvalarına sıkıştırır. Havalandırma tapalarını solvent tanklarına batırarak akış blokajlarını nasıl düzelteceğinizi keşfedeceksiniz.
Temiz havalandırma yolları, beyaz köpüğün lekelenmesinden kaynaklanan fiziksel kirlenmeyi önler. Düzenli temizlik, farklı malzeme partilerindeki tüm çapraz kontaminasyon sorunlarını çözer. Sıkışmış yağ kirliliği taze boncuk yüzeylerine zarar verir. Sürekli enjeksiyon kuvveti, havalandırma delikleri açık kaldığında havayı temizler. Temiz buhar yuvalarıyla birlikte uygun enjeksiyon hızı, toplam çekirdek ısı transferini hızlandırır. Pürüzsüz hava akışı, toplam çevrim süresini kısaltır ve günlük üretim çalışmaları sırasında genel kalite standartlarını iyileştirir. Temiz takımlar istikrarlı yoğunluğu ve öngörülebilir çıkarma sürelerini garanti eder.

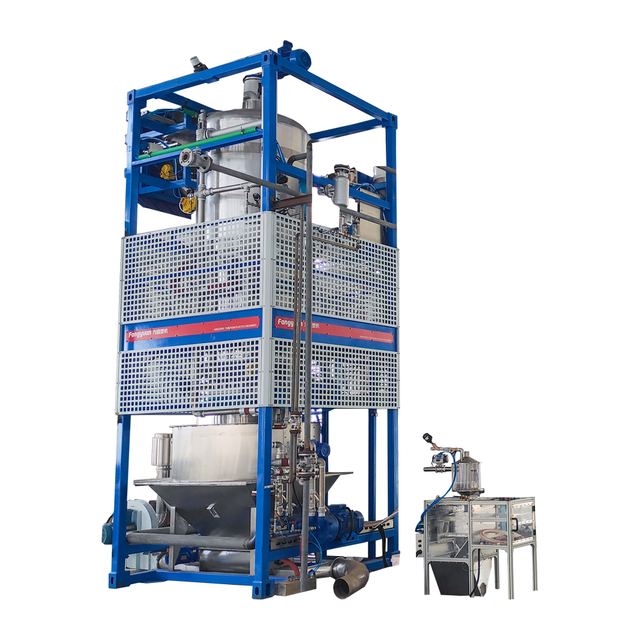
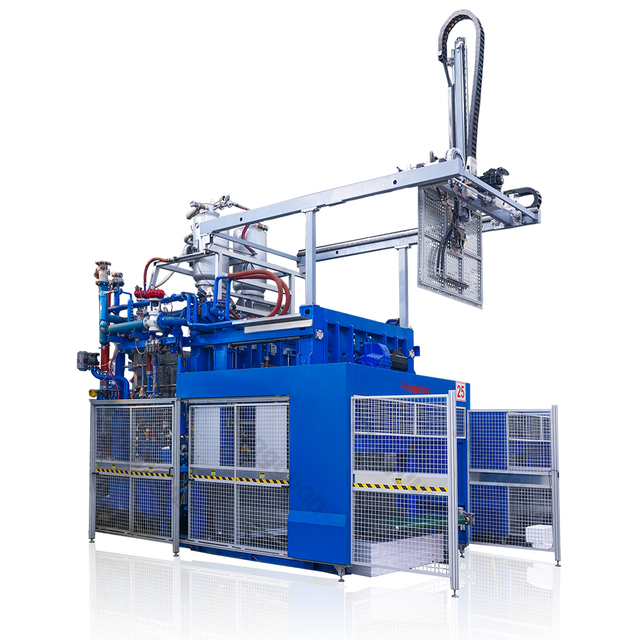
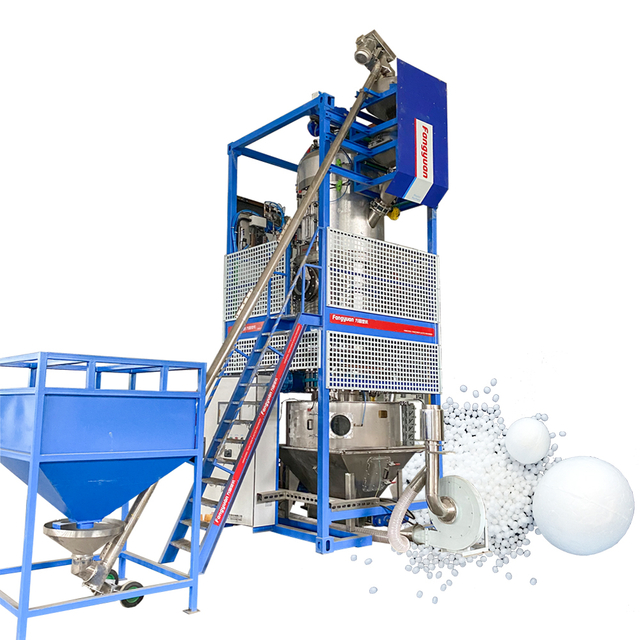
Fabrika donanımınızı yükseltmek, yaygın EPS kalıplama kusurlarını kolayca düzeltmenize yardımcı olur. Hangzhou Fangyuan Plastics Machinery Co., Ltd yüksek kaliteli ürünler üretir EPS ve EPP ekipmanı . Araştırma ve inşaattan satış ve müşteri desteğine kadar her şeyi biz hallediyoruz. Fabrikamız ISO9001:2015 kalite belgesine ve AB CE güvenlik onaylarına sahiptir. Ayrıca 50'den fazla özel buluşa ve tasarım patentine sahibiz. Gelişmiş ürün serimizin tamamına göz atın EPS Makineleri . Tesisinizi bugün geliştirmek için
Üst sınıf makineler günlük ısı seviyelerinizi sabit ve dengeli tutar. Hassas konumlandırma için dijital valfler kullanan buhar sistemleri kuruyoruz. Bu akıllı kurulum, ısıyı kalıbın her köşesine eşit şekilde yayar. Uygun ısıtma, yüzey yanmasını durdurur ve her çalışma sırasında iç boşlukların oluşmasını önler. Tam buhar kontrolü, tüm ürünlerinizde doğru yoğunluk seviyelerini korur. İsraf edilen malzemeyi azaltırken sağlam kalite elde edersiniz. Akıllı sensörler, hızlı kalıplama işleri sırasında basıncı sürekli olarak izler.
Akıllı otomasyon, günlük fabrikanızın çalışmasını çok daha kolay hale getirir. Yeni makinelerimiz, hammaddeleri doğru bir şekilde beslemek için bilgisayar kontrollerini kullanıyor. Bu dikkatli kontrol, fazla malzemenin derin kalıp alanlarına sıkışmasını önler. Pürüzsüz hidrolik sistemler, mekanik parçaları yıpratmadan kalıpları hızlı bir şekilde kapatır. Akıllı kalıp tasarımları, buharın kalın köpük bloklardan daha hızlı geçmesine yardımcı olur. Hızlı havalandırma delikleri, ısıtma başlamadan hemen önce sıkışan havanın dışarı çıkmasını sağlar. Otomatik iticiler, bitmiş köpük parçalarını yüzeyleri çatlatmadan nazikçe çıkarır.
Özel fabrika düzeninize uyacak özel kurulumlar oluşturuyoruz. Tamamımıza bakın anahtar teslimi tesis çözümleri . Hızlı yeni üretim hatları tasarlamak için Tüm makinelerimize göz atabilirsiniz ürünler . Farklı ambalaj ihtiyaçlarına yönelik Yardımsever teknik ekibimiz hızlı bir şekilde dünya çapında destek sağlar servis seçenekleri. Modern takım tasarımı, prosesinizin ani gecikmeler olmadan sorunsuz çalışmasını sağlar. Ürün kalitesini artırmak ve günlük üretim çıktısını artırmak için bugün ekibimizle görüşün.
Bu hızlı sorun giderme kılavuzunu kullanarak fabrikanızdaki standart ürün kusurlarını düzeltebilirsiniz.
Zemin Sorunu |
Birincil Kök Neden |
Zemin Düzeltici Eylem |
|---|---|---|
İç Boşluklar |
Tıkalı Havalandırma Delikleri |
Temiz Boşluk Havalandırma Kanalları |
Yüzey Eğrilmesi |
Kısa Vakum Süresi |
Vakumlu Soğutma Süresini Uzatın |
Zayıf Füzyon |
Düşük Buhar Basıncı |
Buhar Sandığı Basıncını Artırın |
Fabrika çalışanları tekrarlanan eps'leri nasıl düzeltebileceklerini keşfediyor kalıplama kusurlarını tespit edin. Günlük ayarları takip ederek Rutin ekipman ayarı, normal fabrika operasyonlarınızı dengelemenize yardımcı olur. Sensörlerin sık sık kontrol edilmesi, yoğun çalışma saatlerinde beklenmeyen basınç kaybını önler. Her zaman istikrarlı çıkışı garanti etmek için tam kontrolleri koruyun.
Zayıf füzyonu, buhar göğüs basıncını çıkararak onarırsınız 0,10-0,11 MPa'ya . Kuru ısı akışını garanti etmek için buhar kalitesini kontrol edin. Ayrıca ham madde su seviyelerini düşürün. Isıtma döngüleri sırasında ısının boncuk göbeğinden tamamen geçmesini sağlamak için kirli havalandırma deliklerini açın.
Parçaların çok erken çıkarılması ve vakumla kısa süreli soğutma, bükülmüş şekillere neden olur. Yüksek genleşmeli köpük boncukların ekstra dinlenme süresine ihtiyacı vardır. Kalın blok merkezleri soğuyana kadar vakumlu soğutma sürelerini artırın ≤35°C'ye . dinlendirin . 24-48 saat Tam boyutları tutturmak için köpük levhaları dilimlemeden önce parçaları iç mekanda
Temiz hava delikleri, yüksek basınçlı dolum sırasında sıkışan havanın kolayca çıkmasını sağlar. Açık hava yolları, içeride kalan nemin, yüzey yanıklarının ve içi boş noktaların oluşmasını engeller. Kirli havalandırma tapalarını sık sık temizleme solüsyonuna batırın. Serbest havalandırma yolları ürün ağırlığını eşit tutar ve koyu leke lekelerini giderir.
Zayıf doldurma kuvveti havayı dışarı itemediğinde, sıkışan hava içeride boş alanlar oluşturur. Hızlı doldurma hızları aynı zamanda hava ceplerini de hapseder. Doldurma hızlarını yavaşlatarak, ekstra dikiş havalandırma hatları ekleyerek ve kalıp doldurma yollarını dengelemek için giriş noktalarını hareket ettirerek boş alanları düzeltirsiniz.